Zum Inhalt springen

Stahl bohren: Drehzahl, Druck, Kühlschmierstoff

Drei Dinge ruinieren Bohrer in Stahl: zu viel Drehzahl, zu wenig Druck und kein Kühlschmierstoff. Alle drei kosten nichts zu beheben, und keines davon betrifft die Maschine — aber die Maschine setzt die Grenzen, und die beiden zu prüfenden Angaben sind die niedrigste Drehzahl und der Pinolenhub.

Drei Dinge ruinieren Bohrer in Stahl: zu viel Drehzahl, zu wenig Druck und kein Kühlschmierstoff. Alle drei kosten nichts zu beheben, und keines davon betrifft die Maschine — aber die Maschine setzt die Grenzen, und die beiden zu prüfenden Angaben sind die niedrigste Drehzahl und der Pinolenhub.

Welches Gerät brauchen Sie?

Sie bohren kleine Durchmesser in Flachstahl
Eine Tischbohrmaschine genügt, sofern sie tief genug in der Drehzahl herunterkommt.
Sie bohren über dreizehn Millimeter
Es braucht Drehmoment bei niedriger Drehzahl: eine Maschine mit echtem langsamen Riemenbereich oder eine Spindel mit Morsekegel.
Sie bohren in ein Werkstück, das Sie nicht bewegen können
Eine Magnetbohrmaschine mit Kernbohrern, kein Spiralbohrer aus der Hand.
Sie bohren Edelstahl oder gehärteten Stahl
Jetzt entscheidet nicht mehr die Maschine, sondern Bohrer und Schneidöl: Kobalt, gleichmäßiger Druck, niedrige Drehzahl.

Die Wahl nach Einsatzzweck

Bohrungen für Verschraubungen

Schraubenlöcher in Flachstahl oder Profil. Mittlere Drehzahl, etwas Schmierung und ein Tiefenanschlag, damit nicht auch die Werkbank ein Loch bekommt.

Große Durchmesser

Ab etwa sechzehn Millimetern sind Vorbohrung oder Kernbohrer dem Vollbohrer überlegen, der ein Drehmoment verlangt, das wenige Werkstattmaschinen haben.

Gewindeschneiden

Die Ständerbohrmaschine dient als Winkelführung, Motor ausgekuppelt oder auf niedrigster Drehzahl. Gewindebohrer brechen an fehlender Rechtwinkligkeit, nicht an der Kraft.

Edelstahl und legierte Stähle

Niedrige Drehzahl, kräftiger und gleichmäßiger Druck. Es ist der stehende Span, der die Oberfläche kaltverfestigt und die Bohrung unmöglich macht.

Die Kriterien, auf die es wirklich ankommt

Die NIEDRIGSTE Drehzahl, nicht die höchste
Die brauchbare Drehzahl sinkt mit wachsendem Durchmesser. Eine Maschine, deren Mindestdrehzahl hoch bleibt, wird große Durchmesser nie sauber bohren, gleich welche Leistung sie nennt.
Der Spindelhub
Er entscheidet, welche Dicke in einem Zug gebohrt werden kann. Ein kurzer Hub erzwingt ein Nachsetzen mitten in der Bohrung, und das sieht man.
Der Rundlauf der Spindel
Spiel liest man an der Bohrung ab: ovaler Anschnitt, rattender Bohrer. Das trennt die Maschinen am deutlichsten, und es wird mit den Jahren nicht besser.
Tisch und Spannmöglichkeit
Ein Tisch ohne Nuten zwingt dazu, das Werkstück von Hand zu halten — die häufigste Unfallursache an der Ständerbohrmaschine.

Welches Kriterium für welchen Einsatz

Was Sie bohrenDrehzahlWas Sie brauchen
Baustahl, kleiner DurchmesserSchnellGewöhnlicher HSS-Bohrer, leichte Schmierung
Baustahl, großer DurchmesserLangsamVorbohrung oder Kernbohrer, sicheres Spannen
EdelstahlLangsamKobaltbohrer, gleichmäßiger Druck, Schneidöl
Gehärteter StahlSehr langsamBeschichteter Bohrer oder Hartmetall, steife Maschine

Fehler, die Sie vermeiden sollten

Zu schnell bohren
Der häufigste und teuerste Fehler: bei überhöhter Drehzahl erhitzt sich die Schneide, verliert ihre Härte, und der Bohrer ist in Sekunden hin.
Schneidöl für ein Kühlmittel halten
Ein Schneidöl wirkt zuerst auf die Reibung an der Schneide. Deshalb bringt man es vorher und währenddessen auf und begießt nicht hinterher die Bohrung.
Den Druck wegnehmen
Besonders bei Edelstahl verfestigt ein drehender, nicht schneidender Bohrer die Oberfläche: der Bohrungsgrund wird härter, als er am Anfang war.
Das Werkstück von Hand halten
Ein hakender Bohrer macht aus einem Blechrest ein rotierendes Messer. Spannen ist keine Bequemlichkeitsmaßnahme.

Die Wahl nach Anwenderprofil

Die Heimwerkstatt
Eine Tischbohrmaschine mit Riemenantrieb, deren langsamer Bereich weit genug herunterreicht, deckt das meiste ab.
Der Fertiger
Spindelhub und Steifigkeit zählen mehr als die angegebene Leistung: sie entscheiden über die Qualität der Bohrung.
Der Monteur vor Ort
Magnetbohrmaschine und Kernbohrer: die einzige Möglichkeit, ein Werkstück sauber zu bohren, das nicht zur Maschine kommt.

Pflege und Lebensdauer

Eine Ständerbohrmaschine verschleißt wenig und verstellt sich viel. Die meisten schlechten Bohrungen kommen von einer Einstellung oder einem Anschliff, nicht von einem müden Bauteil.

  • Spindelkegel und Bohrfutter reinigen: ein einziger eingeklemmter Span erzeugt Rundlauffehler.
  • Einen Bohrer nachschleifen oder ersetzen, sobald der Span nicht mehr als zwei gleichmäßige Bänder abläuft.
  • Nach jedem Stoß prüfen, ob der Tisch rechtwinklig zur Spindel steht.
  • Zahnstange und Säule fetten, damit die Riefen gar nicht erst entstehen, die später die Verstellung blockieren.

Sicherheit

Die Hauptgefahr ist nicht der Bohrer: es ist das Werkstück, das sich mitzudrehen beginnt.

  • Immer spannen, auch für ein Vier-Millimeter-Loch in einem Reststück.
  • Keine Handschuhe und keine losen Ärmel in der Nähe einer drehenden Spindel.
  • Den Futterschlüssel vor dem Einschalten abziehen — und das Vergessen mit einem federnden Schlüssel unmöglich machen.
  • Späne nie mit der Hand entfernen: sie schneiden, und sie sind heiß.

Was wir empfehlen — und warum

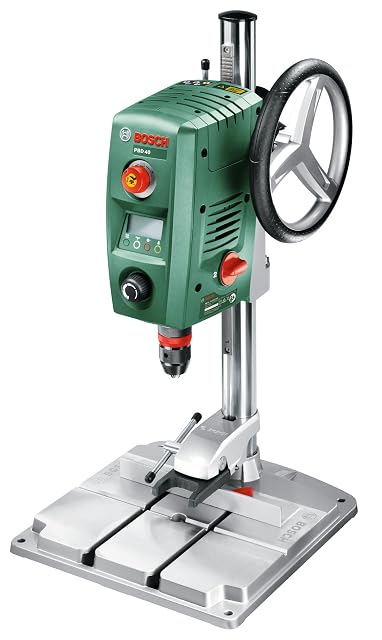
  1. Bosch PBD 40

    710 W · 13 mm in Stahl · 90 mm Pinolenhub · 250 €

    Neunzig Millimeter Pinolenhub — nahezu das Doppelte der Einstiegsmaschinen und die Angabe, die tiefe Löcher entscheidet.

    Ideal für: Tiefe Löcher in Vollmaterial und jeden, der es leid ist, auf halbem Weg umzusetzen

    8,1/10

    ≈ 250 €

  2. Einhell TE-BD 750 E

    750 W Induktionsmotor · neig- und schwenkbarer Tisch · 370 €

    Ein Induktionsmotor und ein Tisch, der neigt und schwenkt — die Ständerbohrmaschine, die man kauft, um nicht mehr über sie nachzudenken.

    Ideal für: Eine Werkstatt, in der die Bohrmaschine täglich läuft und schräge Arbeit die Regel ist

    8,4/10

    ≈ 370 €

  3. Einhell TC-BD 450

    450 W · 600–2 650 min⁻¹ in 5 Stufen · 50 mm Tiefe · 115 €

    Ein veröffentlichter Drehzahlbereich ab 600 min⁻¹ — niedrig genug für große Bohrer in Stahl, was viele kleine Maschinen nicht sind.

    Ideal für: Stahl mit Bohrern über 8 mm zu bohren, wo die Drehzahl mehr zählt als die Leistung

    6,9/10

    ≈ 115 €

Fragen, die wirklich gestellt werden

Welche Drehzahl für einen 13-mm-Bohrer in Stahl?

Rund 500 bis 700 min⁻¹ für Baustahl und weniger für Edelstahl. Das Prinzip: Die Schnittgeschwindigkeit am Umfang steigt mit dem Durchmesser, ein größerer Bohrer muss also langsamer drehen, um die Schneide unter der Temperatur zu halten, bei der sie ihre Härte verliert. Eine Maschine, deren langsamste Stufe 1 000 min⁻¹ ist, kann große Löcher in Stahl nicht bohren, ohne Bohrer zu zerstören.

Warum zählt der Pinolenhub?

Weil er festlegt, wie tief Sie bohren können, ohne das Werkstück umzusetzen — und Umsetzen ist genau das, wozu es eine Ständerbohrmaschine gibt, um es zu vermeiden. Fünfzig Millimeter decken Platte und Rechteckrohr ab; 90 mm decken das meiste Vollmaterial ab. Es ist die Angabe, die die meisten Anzeigen weglassen.

Muss man immer vorbohren?

Ab einem gewissen Durchmesser ja: die Querschneide bohrt nicht, sie quetscht. Ein Vorbohrloch im Maß der Querschneide senkt den Kraftbedarf deutlich und verbessert die Zentrierung. Darunter kostet es nur Zeit.

HSS, Kobalt oder Hartmetall?

HSS genügt für Baustahl. Kobalt lohnt ab Edelstahl und legierten Stählen, wo die Wärme das Problem ist. Hartmetall zielt auf harte Werkstoffe und verlangt eine steife Maschine: an einer weichen Säule bricht die Schneide aus.

Geht das auch mit der Handbohrmaschine?

Bei kleinen Durchmessern und Montagearbeiten ja. Darüber hinaus ist nicht die Leistung das Problem, sondern Rechtwinkligkeit und Drehmomentaufnahme: dort werden Säulen- oder Magnetbohrmaschine nötig.

Warum pfeift der Bohrer und geht nicht mehr voran?

Fast immer, weil er zu schnell dreht und nicht mehr schneidet: die Schneide hat sich erhitzt, ist rund geworden und reibt nur noch. Weiterdrücken hilft nicht; nachschleifen oder ersetzen und die Drehzahl senken.

Was tun, wenn kein Schneidöl da ist?

Schneidöl ist besser, aber ein gewöhnliches Mineralöl ist auf Stahl allemal besser als nichts. Wasser allein schmiert nicht, und Gusseisen wird trocken gebohrt.

Wie bohrt man Blech ohne Verformung?

Indem man es vollflächig unterlegt — ein Stück Holz darunter — und den Druck beim Durchbruch zurücknimmt. Beim Durchbruch hebt sich das Blech und reißt, nicht auf dem Weg nach unten.

Warum jedes, und für wen

Bosch PBD 40 · 250 €

Für : Tiefe Löcher in Vollmaterial und jeden, der es leid ist, auf halbem Weg umzusetzen

Größte Stärke : 90 mm Hub gegenüber 50 mm an den Einstiegsmaschinen

Größte Einschränkung : 250 € für 710 W — Sie kaufen Hub und Elektronik

Zum ausführlichen Bericht →

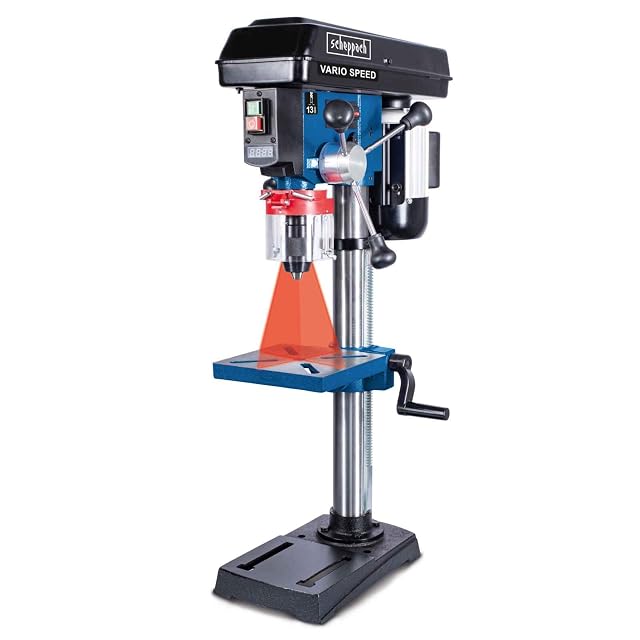
Scheppach DP19Vario · 230 €

Für : Arbeit mit gemischten Werkstoffen, bei der sich die Drehzahl mehrmals in der Stunde ändert

Größte Stärke : Stufenlose Drehzahlregelung — keine Riemenwechsel, und jede Drehzahl im Bereich

Größte Einschränkung : 228 €, mehr als das Doppelte der Einstiegsmaschinen

Zum ausführlichen Bericht →

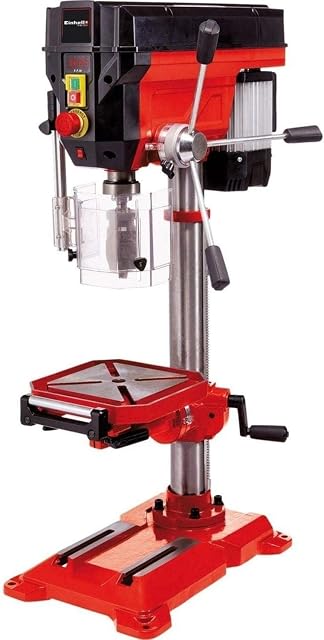
Einhell TE-BD 750 E · 370 €

Für : Eine Werkstatt, in der die Bohrmaschine täglich läuft und schräge Arbeit die Regel ist

Größte Stärke : Ein Induktionsmotor: leise, ohne Kohlen, und er hält die Drehzahl unter Last

Größte Einschränkung : 370 € — die teuerste Bohrmaschine hier

Zum ausführlichen Bericht →

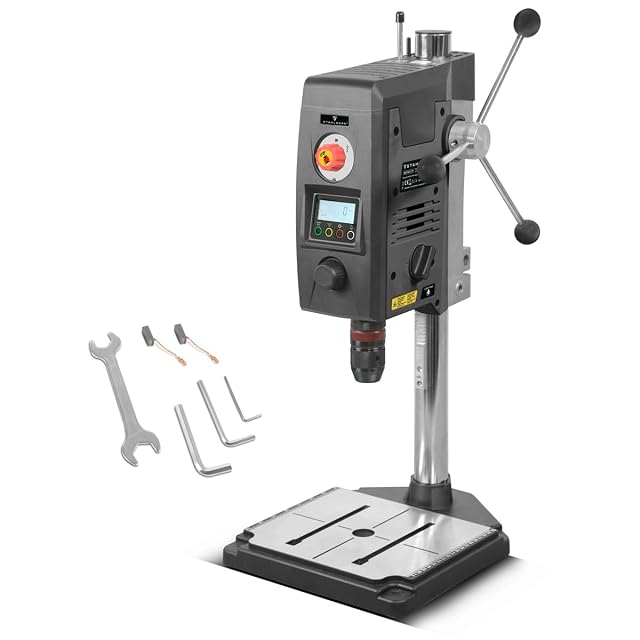
STAHLWERK Tischbohrmaschine 800 W · 240 €

Für : Wiederkehrende Lochpositionen, bei denen das Ausrichten nach Augenmaß Zeit kostet

Größte Stärke : 800 W, die stärkste Tischbohrmaschine dieser Auswahl

Größte Einschränkung : Ein Laser ist eine Hilfe, kein Ersatz für einen Körner

Zum ausführlichen Bericht →

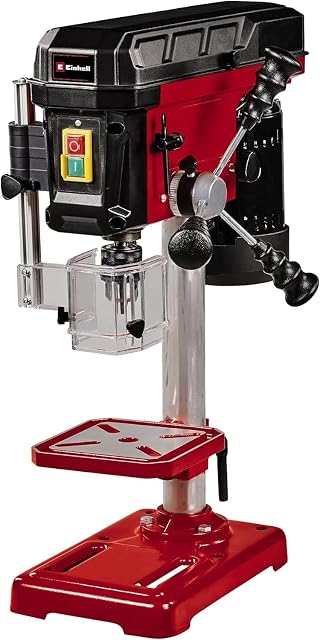
Einhell TC-BD 450 · 115 €

Für : Stahl mit Bohrern über 8 mm zu bohren, wo die Drehzahl mehr zählt als die Leistung

Größte Stärke : 600 min⁻¹ als unterste Drehzahl, und das ist es, was große Bohrer in Stahl brauchen

Größte Einschränkung : 450 W sind die schwächste Bohrmaschine hier

Zum ausführlichen Bericht →

Was jede Preisklasse kauft

Einstiegsklasse

99 € – 115 €

2 Modelle

Mittelklasse

230 € – 240 €

2 Modelle

Oberklasse

250 € – 370 €

2 Modelle

Was Sie zusätzlich brauchen

Verbrauchsmaterial und Schutzausrüstung aus demselben Bereich, zum erfassten Preis. Prüfen Sie vor der Bestellung die Kompatibilität mit dem gewählten Modell: sie hängt vom Anschluss und der Artikelnummer ab, die die Produktseite nennt.

In einer Zeile entscheiden

Wie dieser Ratgeber entsteht

Die gezeigten Modelle stammen aus dem Katalog dieser Website. Die Merkmale sind die vom Hersteller und auf der Amazon-Produktseite veröffentlichten; die Preise sind das, was Keepa zum unten genannten Datum gemeldet hat, und beides bewegt sich. Die Reihung stützt sich auf die angegebenen Merkmale, das Verhältnis zwischen genannten Stärken und Einschränkungen sowie den Preis. Kein Produkt dieser Website wurde physisch getestet, und nichts hier behauptet das Gegenteil.

Zuletzt geprüft am

Die in diesen Zusammenfassungen genannten Preise sind datierte Ablesungen. Der aktuelle Preis steht neben jedem Produkt.

Das Werkzeug, das wir selbst nutzen

Maschine gewählt? Jetzt zum richtigen Preis kaufen.

Schweißgeräte und Plasmaschneider schwanken im Jahresverlauf um hundert Euro und mehr, und die größten « Rabatte » landen oft auf dem Preis, den dasselbe Modell sechs Wochen zuvor hatte. UniverTrack verfolgt die echte Preisgeschichte bei den Händlern, erkennt Schein-Reduzierungen und meldet sich, wenn es wirklich der richtige Moment zum Kauf ist.

Echte PreisgeschichteKaufsignaleKI-Kaufberater
14 Tage kostenlos testen →
Keine Bindung · Kündigung mit einem Klick · 5 Sprachen